Отрезные круги по металлу: технические параметры и правила выбора дисков
Круг отрезной по металлу — это незаменимый расходный элемент для угловых шлифовальных машин (УШМ) и отрезных станков, без которого невозможно представить современные строительные, монтажные и металлообрабатывающие работы. Тонкий и прочный отрезной диск по металлу позволяет быстро и аккуратно резать арматуру, осуществлять раскрой листовой стали, профильных труб и сложных металлических сплавов. Правильный подбор этого...
Отрезные круги по металлу: технические параметры и правила выбора дисков
Круг отрезной по металлу — это незаменимый расходный элемент для угловых шлифовальных машин (УШМ) и отрезных станков, без которого невозможно представить современные строительные, монтажные и металлообрабатывающие работы. Тонкий и прочный отрезной диск по металлу позволяет быстро и аккуратно резать арматуру, осуществлять раскрой листовой стали, профильных труб и сложных металлических сплавов. Правильный подбор этого инструмента напрямую влияет на скорость работы, чистоту реза и общую безопасность оператора.
В этом подробном материале мы детально разберем устройство современных дисков для резки металла, проанализируем их технические характеристики и научимся безошибочно расшифровывать сложную заводскую маркировку. Наш разбор поможет вам понять, как выбрать отрезной диск по металлу под конкретную толщину заготовки, чем отличаются круги для черной стали от отрезных дисков по нержавейке и алюминию, как правильно установить расходник на шпиндель и как избежать опасного разрушения круга во время работы.
Суть материала и область применения
Как устроен абразивный круг по металлу
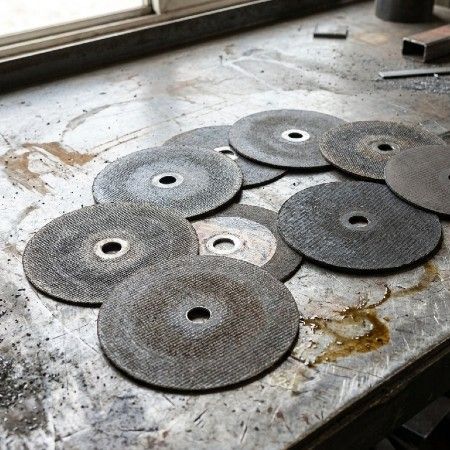
Конструктивно классический абразивный круг по металлу представляет собой многослойный композитный диск, состоящий из трех основных компонентов: режущих зерен, полимерного связующего вещества и армирующей сетки. Режущую функцию выполняют микроскопические частицы сверхтвердых материалов, чаще всего оксида алюминия (электрокорунда) или карбида кремния. Они прочно удерживаются внутри структуры с помощью специальной полимерной массы, в основе которой лежит бакелитовая связка, усиленная жидкими фенолформальдегидными смолами.
Чтобы хрупкий абразив выдерживал огромные центробежные нагрузки и изгибающие напряжения во время резки, конструкцию обязательно армируют стекловолоконной сеткой. В качественных дисках используется не менее двух слоев высокопрочного стекловолокна. В самом центре круга устанавливается стальная посадочная втулка, которая обеспечивает надежную фиксацию расходника на валу УШМ без люфтов и перекосов. Такая многокомпонентная структура делает диск одновременно жестким для точного ведения линии реза и достаточно эластичным, чтобы сопротивляться микровибрациям.
Механизм резания и самозатачивания
Принцип работы отрезного круга основан на скоростном микрорезании металла. Когда вращающийся диск для болгарки по металлу соприкасается с заготовкой, тысячи острых граней абразивных зерен буквально срезают тончайшие слои металла, превращая его в искры и мелкую пыль. Из-за колоссального трения температура в зоне реза может достигать +1000°C и выше, что приводит к локальному размягчению обрабатываемой стали.
Уникальным свойством качественного абразивного инструмента является эффект самозатачивания. По мере затупления режущих граней нагрузка на удерживающую их полимерную связку возрастает. Под действием силы трения и высокой температуры изношенные зерна выкрашиваются и удаляются из рабочей зоны вместе со шлаком. На их месте обнажаются новые, острые края внутренних слоев абразива. Это позволяет сохранять высокую производительность резки на протяжении всего срока службы инструмента, вплоть до полного его износа.
Сферы использования в металлообработке
Основными областями применения отрезных кругов являются промышленное производство, строительство, авторемонт и бытовое хозяйство. Тонкие диски незаменимы при монтаже металлических каркасов из гипсокартона, установке заборов из профнастила, сборке водопроводных систем и ремонте кузовов автомобилей. Скорость и мобильность ручной резки делают УШМ с качественным диском самым популярным решением для оперативного демонтажа старых трубопроводов, сейфов или ангаров.
В промышленном масштабе на стационарных маятниковых пилах применяются крупноразмерные круги. Они используются на заготовительных участках машиностроительных заводов для точной нарезки толстостенного швеллера, стальных уголков, двутавровых балок и калиброванных цельнометаллических прутков. Без этих насадок не обходится ни одна строительная площадка, где ежедневно требуется в больших объемах нарезать стальную арматуру для монолитного фундамента.
Технические характеристики
Геометрия дисков: диаметры, посадка и толщина
При выборе расходных материалов геометрические параметры играют первостепенную роль, так как они должны строго соответствовать техническим ограничениям используемого инструмента. Внешний диаметр круга определяет предельную линейную скорость и глубину погружения в металл. Наиболее массовыми в бытовом и полупрофессиональном сегменте являются диски с внешним диаметром 115, 125 и 150 мм. В промышленном секторе и при тяжелых демонтажных работах применяются форматы на 180 и 230 мм.
Стандартизированный диаметр посадочного отверстия диска по металлу для ручного инструмента составляет 22,23 мм (в дюймовой системе — 7/8 дюйма). Исключение составляют лишь диски для небольших аккумуляторных мини-болгарок с посадкой 10 мм и крупные круги для стационарных отрезных станков с посадочным диаметром 32 мм.
Еще один важнейший параметр — толщина отрезного круга по металлу, которая варьируется в диапазоне от 0,8 до 3,2 мм. Тонкие диски (0,8–1,2 мм) режут сталь с минимальным сопротивлением, практически не образуя заусенцев и не перегревая зону реза. Толстые модификации (2,0–3,0 мм) обладают повышенной механической прочностью и используются для тяжелой резки массивных балок и рельсов, где важна устойчивость диска к изгибу.
В следующей таблице приведены стандартные соотношения внешнего диаметра диска, его толщины и безопасных скоростных параметров, установленных международными нормами.
Внешний диаметр (мм)
Допустимая толщина (мм)
Макс. скорость вращения (об/мин)
Линейная скорость резания (м/с)
115
0,8 — 2,0
13 300
80
125
0,8 — 2,5
12 250
80
150
1,2 — 2,5
10 200
80
180
1,6 — 3,0
8 500
80
230
1,8 — 3,2
6 650
80
Зернистость и твердость абразива
Размер рабочих фракций абразива напрямую определяет производительность круга и качество получаемой кромки. По классификации FEPA зернистость дисков по металлу обозначается числовым индексом: чем выше число, тем мельче фракция. Для грубой скоростной резки проката большой толщины выбирают зерно F24 или F30. Для деликатной работы с нержавеющей сталью или тонкими трубками предпочтительнее мелкое зерно F46 или F60, обеспечивающее чистый срез без окалины.
Важным показателем является твердость связки, маркируемая латинскими буквами от D (самая мягкая) до Z (самая твердая). В качественных кругах по металлу применяется твердая бакелитовая основа классов Q, R, S, T. Слишком мягкая связка приведет к мгновенному истиранию диска, а благодаря умеренно твердой основе исключается перегрев («засаливание») рабочей кромки, из-за чего инструмент начнет просто жечь металл вместо эффективного резания.
Маркировка отрезных дисков по металлу
Вся необходимая техническая информация всегда нанесена на лицевую сторону диска в виде стандартизированного буквенно-числового шифра. Умение правильно читать эти данные гарантирует безопасность работ и высокую эффективность резания. Например, бакелитовая связка отрезного круга обеспечивает упругость структуры, а тип зерна определяет прочность режущей кромки.
Для детального понимания структуры заводского кода рассмотрим таблицу расшифровки типовой маркировки диска (например, A 46 T BF).
Элемент кода
Что обозначает
Возможные варианты и их суть
Первая буква (A)
Тип используемого абразивного материала
A — нормальный электрокорунд; WA — белый электрокорунд (чистый, без железа); ZA — циркониевый корунд (сверхпрочный).
Это самый популярный вид расходных материалов, оптимизированный под распил стандартного «черного» металлопроката. В качестве основного режущего элемента в них выступает электрокорунд в отрезных кругах нормального типа (маркируется буквой A). Он обладает высокой микротвердостью и отлично справляется с резкой обычной конструкционной стали, арматурных прутков, труб и уголков.
Связка таких кругов настраивается на контролируемое самозатачивание при температурах, характерных для пиления углеродистых сталей. Данные диски имеют оптимальное соотношение цены и долговечности, но их нельзя использовать для работы с нержавеющей сталью, так как они содержат примеси серы и железа, способные нарушить пассивный защитный слой легированного сплава.
Диски для чистой резки нержавеющей стали (INOX)
При обработке высоколегированных и нержавеющих сплавов обычные круги по металлу неэффективны и опасны для заготовки. Профессиональная резка нержавеющей стали болгаркой требует применения специальных дисков с маркировкой «INOX» или «Stainless Steel». Для их производства применяется белый электрокорунд повышенной чистоты (WA), в составе которого строго ограничено содержание железа, хлора и серы (суммарно менее 0,1%).
Если пренебречь этим правилом и отрезать нержавейку стандартным диском, микрочастицы обычного железа вплавятся в кромку реза. Это приведет к разрушению легирующей пленки хрома, и металл в месте распила начнет активно ржаветь. Кроме того, диски INOX обладают более «мягкой» связкой, что исключает прижог нержавеющей стали и сохраняет ее структуру от тепловой деформации.
Специализированные диски по алюминию и цветным металлам
Алюминий, медь, бронза и латунь характеризуются высокой пластичностью, низкой температурой плавления и вязкостью. Обычный абразивный круг по металлу при попытке резать алюминиевый профиль мгновенно забивается вязкой стружкой. Поры круга закрываются сплавом, диск перестает резать, начинает сильно нагреваться, дымить и в итоге может просто разорваться от критического перегрева.
Чтобы избежать этого эффекта, используют специализированный отрезной диск по алюминию (маркировка «Alu»). В состав его связки вводятся специальные активные наполнители (твердые смазки, парафины или стеарины). При нагревании во время пиления эти вещества плавятся, смазывая зону контакта и не давая вязкому алюминию налипать на режущие зерна. Это обеспечивает стабильно высокую скорость пиления и гарантирует безопасность процесса.
Плюсы и минусы абразивных кругов для металла
Качественные абразивные диски на бакелитовой связке занимают лидирующие позиции на рынке благодаря своей эффективности. Однако, как и любой другой рабочий инструмент, они обладают своим уникальным набором сильных и слабых сторон, которые необходимо учитывать при организации рабочего процесса.
Преимущества
Высокая скорость реза: ультратонкие модели позволяют моментально раскраивать металл практически без усилий.
Идеальная чистота кромки: тонкий пропил оставляет минимум заусенцев, что сокращает время на последующую зачистку.
Эластичность и безопасность: качественный армированный отрезной круг по металлу защищает диск от мгновенного разлета при изгибе.
Ценовая доступность: низкая стоимость единицы расходника позволяет всегда иметь под рукой запас дисков разного типа.
Недостатки
Постепенный износ: диаметр круга быстро уменьшается в процессе работы, сокращая предельную глубину пропила.
Ограниченный срок годности: полимерная связка со временем стареет и теряет прочность, впитывая влагу из воздуха.
Обильный сноп искр: процесс требует строгой защиты глаз, кожи и окружающих пожароопасных поверхностей.
Как выбрать под конкретную задачу
Выбор толщины под тип металлопроката
Одной из самых частых ошибок новичков является покупка толстого диска «с запасом» для любых задач. На практике толщина диска должна строго подбираться под толщину обрабатываемой детали. Тонкие отрезные круги по металлу (0,8–1,2 мм) идеально подходят для работы с кузовным металлом, жестью, тонкими профтрубами и нержавеющей сталью. Они создают минимальное сопротивление, берегут ресурс аккумулятора (в случае аккумуляторных УШМ) и не вызывают температурных деформаций листового металла.
Для нарезки толстостенной строительной арматуры, уголков со стенкой более 4 мм и полнотелых прутков лучше использовать диски толщиной 1,6–2,0 мм. Если же вам предстоит разрезать массивный швеллер, рельс или толстую стальную плиту, оптимальным выбором станет прочный круг толщиной 2,5–3,2 мм. Такой диск не согнется при глубоком погружении в металл и обеспечит строго перпендикулярный рез.
Для быстрого и правильного подбора толщины расходника воспользуйтесь следующей практической таблицей ориентиров.
Толщина обрабатываемого металла (мм)
Рекомендуемая толщина отрезного круга (мм)
Приоритетный тип абразивного зерна
До 1,5 мм (профнастил, жесть, автокузов)
0,8 — 1,0
WA (Белый электрокорунд, мелкое зерно)
1,5 — 3,0 мм (профильные трубы, стальные листы)
1,2 — 1,6
A (Нормальный корунд, среднее зерно)
3,0 — 6,0 мм (арматура, уголки, мелкий швеллер)
1,6 — 2,0
A (Нормальный корунд, среднее/крупное зерно)
Свыше 6,0 мм (массивный прокат, балки, плиты)
2,5 — 3,2
A или ZA (Циркониевый электрокорунд)
Совместимость со скоростным режимом УШМ
Решая, какой диск по металлу выбрать для УШМ, обязательно сравните его допустимые обороты со скоростью вращения шпинделя вашей болгарки. Максимально допустимая частота вращения диска всегда указывается на этикетке. Например, стандартный диск по металлу 125 мм имеет ограничение в 12 250 об/мин, а крупный диск по металлу 230 мм рассчитан максимум на 6 650 об/мин. Подбирая оптимальные максимальные обороты диска по металлу, вы защищаете себя от аварийных ситуаций.
Ни в коем случае не превышайте эти лимиты. Нарушение скоростного режима резко увеличивает центробежную силу, стремящуюся разорвать диск. Категорически запрещено устанавливать диски большего диаметра на маленькую скоростную УШМ, даже если вы предварительно сняли защитный кожух. Это смертельно опасное нарушение правил техники безопасности.
Проверка срока годности и условий хранения
Поскольку связующим веществом абразивного круга выступает органика (бакелитовая смола), она подвержена естественному старению. Официальный срок годности отрезного круга по металлу составляет ровно 3 года с даты его производства. Информация о дате окончания безопасной эксплуатации выбивается лазером на внутреннем металлическом кольце посадочного отверстия (например, маркировка V 02/2027 означает годность до второго квартала 2027 года).
Абразивы очень гигроскопичны — они легко впитывают влагу из окружающего воздуха, из-за чего полимерная связка постепенно теряет эластичность и разрушается. Хранить диски необходимо в сухом отапливаемом помещении при стабильной температуре без резких перепадов. Не используйте диски с признаками плесени, сколами, трещинами или видимыми деформациями корпуса.
Нюансы монтажа и ухода
Какой стороной ставить диск по металлу
Среди домашних мастеров и профессиональных строителей ведется вечный спор о том, какой стороной ставить диск по металлу на УШМ — этикеткой к редуктору или наружу к прижимной гайке? С точки зрения режущих свойств абразивного полотна разницы нет, так как диск абсолютно симметричен по своему составу и направлению вращения.
Однако ведущие мировые производители рекомендуют устанавливать диск рисунком (этикеткой) вверх — к прижимной фланцевой гайке. Для этого есть веская техническая причина. Металлическая шайба-кольцо, впрессованная в центр круга, располагается именно со стороны этикетки. При сильной затяжке или в случае заклинивания диска в металле прижимная гайка будет скользить по стальному кольцу, а не по шершавому абразиву. Это предотвратит самозатягивание фланца и позволит вам легко открутить гайку обычным рожковым ключом без повреждения шпинделя УШМ.
Техника безопасности и предотвращение обратного удара
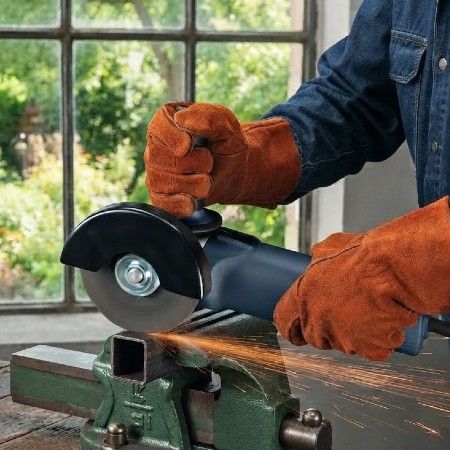
Любая безопасная резка металла УШМ начинается с правильного позиционирования инструмента. Направление вращения шпинделя должно быть настроено таким образом, чтобы искры летели под ноги оператору (резка «на себя»). Помните, что соблюдая базовые правила работы с отрезным кругом по металлу, вы минимизируете риски получения травм. При случайном заклинивании круга реактивный момент увлечет болгарку вперед, по направлению от оператора. Если же пилить «от себя», то при заклинивании тяжелый инструмент мгновенно полетит вам в лицо.
Критически важно правильно организовать опору разрезаемой заготовки. Металл должен свободно свисать с верстака или подставки в месте пропила. Если положить трубу на две опоры по краям и начать пилить посередине, то под собственным весом заготовка провиснет внутрь и намертво зажмет вращающийся круг. Это гарантированно вызовет мощнейший обратный удар (кикбэк), диск лопнет, а инструмент вырвет из рук оператора.
Почему рвется диск по металлу на УШМ
Понимание основных физических причин разрушения абразивного инструмента позволяет полностью исключить аварийные ситуации на рабочей площадке. Заводской брак встречается крайне редко, поэтому в 99% случаев ответ на вопрос, почему рвется диск по металлу на УШМ, кроется в ошибках самого оператора.
К разрушению диска приводят следующие факторы:
Боковой перекос УШМ в резе: попытка изменить траекторию движения пропила без вывода круга из паза.
Использование отрезного круга для обдирки: зачистка сварных швов боковой поверхностью плоского диска. Это быстро перетирает армирующую стеклосетку.
Чрезмерное давление на инструмент: оператор наваливается на болгарку всем весом, вызывая критический перегрев и деформацию связки.
Работа без защитного кожуха: установка на маленькую УШМ диска большего диаметра, рассчитанного на существенно меньшие обороты.
Механическое повреждение диска: незамеченные микротрещины, возникшие после падения инструмента или удара о твердый предмет.
Заключение
Качественные круги отрезные по металлу — это высокоэффективный, но требующий ответственного отношения инструмент. Скорость резки, долговечность расходника и ваша личная безопасность зависят от точного соблюдения рекомендаций производителя. Всегда выбирайте диск строго под обрабатываемый материал: корунд (A) — для черной стали, белый электрокорунд (WA) — для нержавейки, круги со специальными смазками (Alu) — для мягкого алюминия.
Следите за геометрическими параметрами, контролируйте дату выпуска и никогда не работайте поврежденным или просроченным инструментом. Помните, что экономия на средствах индивидуаческой защиты и пренебрежение правилами безопасности при использовании УШМ могут привести к тяжелым травмам. Подходите к работе с металлом профессионально, используйте качественные расходные материалы, и результат вашего труда будет быстрым, аккуратным и безопасным.
Часто задаваемые вопросы
Какой стороной правильно ставить отрезной диск по металлу на болгарку?
Рекомендуется устанавливать отрезной круг металлической защитной шайбой (этикеткой) вверх — по направлению к зажимной гайке (фланцу). В случае заклинивания инструмента в пропиле это предотвратит чрезмерное затягивание прижимной гайки, и вы сможете легко снять поврежденный диск обычным ключом без риска повредить резьбу шпинделя.
Можно ли использовать обычный диск по металлу для резки нержавеющей стали?
Использовать обычный диск по стали для нержавейки крайне нежелательно. В его составе присутствуют сера и железо, частицы которых вплавляются в срез нержавеющей заготовки во время высокотемпературного пиления. В результате этого в месте реза нарушается пассивирующий антикоррозийный слой хрома, и дорогая нержавеющая деталь начнет активно ржаветь по шву.
Как определить, что срок годности отрезного круга по металлу истек?
Дата окончания срока годности абразивного диска всегда выбита лазерным или механическим способом на внутреннем металлическом кольце посадочного отверстия. На кольце пишется квартал и год (например, V02/2027 — годен до второго квартала 2027 года). Использовать диски после этой даты опасно, так как связующая бакелитовая смола со временем стареет и теряет прочность.
Почему диск по металлу быстро стачивается во время работы?
Причиной быстрого износа чаще всего является избыточное давление на болгарку во время работы или неправильно подобранная жесткость связки диска под конкретный металл. Давление заставляет абразив выкрашиваться слишком быстро, до его реального затупления. Позвольте инструменту резать под собственным весом УШМ, лишь плавно направляя его по линии реза.
Можно ли шлифовать и зачищать сварные швы отрезным кругом?
Нет, делать это категорически запрещено правилами техники безопасности. Отрезные диски имеют малую толщину и армированы сеткой для восприятия исключительно радиальных нагрузок (строго прямолинейное пиление). Боковое трение при зачистке швов быстро стирает защитную стеклосетку, что моментально приводит к разрыву вращающегося диска.
Какой диск по металлу выбрать для тонкого листового проката?
Для резки тонкого листового металла толщиной до 1,5 мм лучше всего подходят ультратонкие диски толщиной 0,8 или 1,0 мм. Они оказывают минимальное сопротивление при резании, не деформируют и не перегревают края тонкой заготовки, а также оставляют чистый рез без рваных краев и больших заусенцев.
Подробнее
Интернет-магазин Alterra – широкий ассортимент товаров из категории Круги отрезные по низким ценам
Выбрать и купить по низким ценам товары из категории Круги отрезные в интернет-магазине вам поможет информация по размеру, весу, ценам, фото и другим характеристикам в каталоге товаров. Качественный товар реализуется оптом и в розницу. Вы можете заказать товары из категории Круги отрезные онлайн с быстрой доставкой по Алтайскому краю (Алейск, Алтайское, Барнаул, Белокуриха, Бийск, Благовещенка, Волчиха, Горняк, Завьялово, Заринск, ЗАТО Сибирский, Змеиногорск, Калманка, Камень-на-Оби, Контошино, Кулунда, Мамонтово, Михайловское, Новоалтайск, Образцовка, Павловск, Полковниково, Поспелиха, Ребриха, Рубцовск, Славгород, Смоленское, Тальменка, Чистюнька, Шадрино, Шипуново, Южный, Яровое) и Республике Алтай (Акташ, Берёзовка, Горно-Алтайск, Кош-Агач, Кызыл-Озёк, Майма, Онгудай, Турочак, Улаган, Усть-Кан, Усть-Кокса, Усть-Сема, Чемал, Шебалино) или посетить один из наших торговых комплексов в Барнауле, Новоалтайске, Бийске, Майме. Товары из категории Круги отрезные можно купить наличным или безналичным расчетом либо оформить кредит.